El esmalte al fuego en el taller: del polvo tamizado a la pieza pulida
Skatoge reúne notas de taller sobre el esmalte al fuego: qué ocurre dentro de la mufla mientras el vidrio molido se funde sobre el cobre, por qué una capa se agrieta y la de al lado no, y qué decisiones se toman antes de encender el horno. Todo el material está escrito para quien trabaja con las manos y quiere entender el proceso, no solo repetirlo.
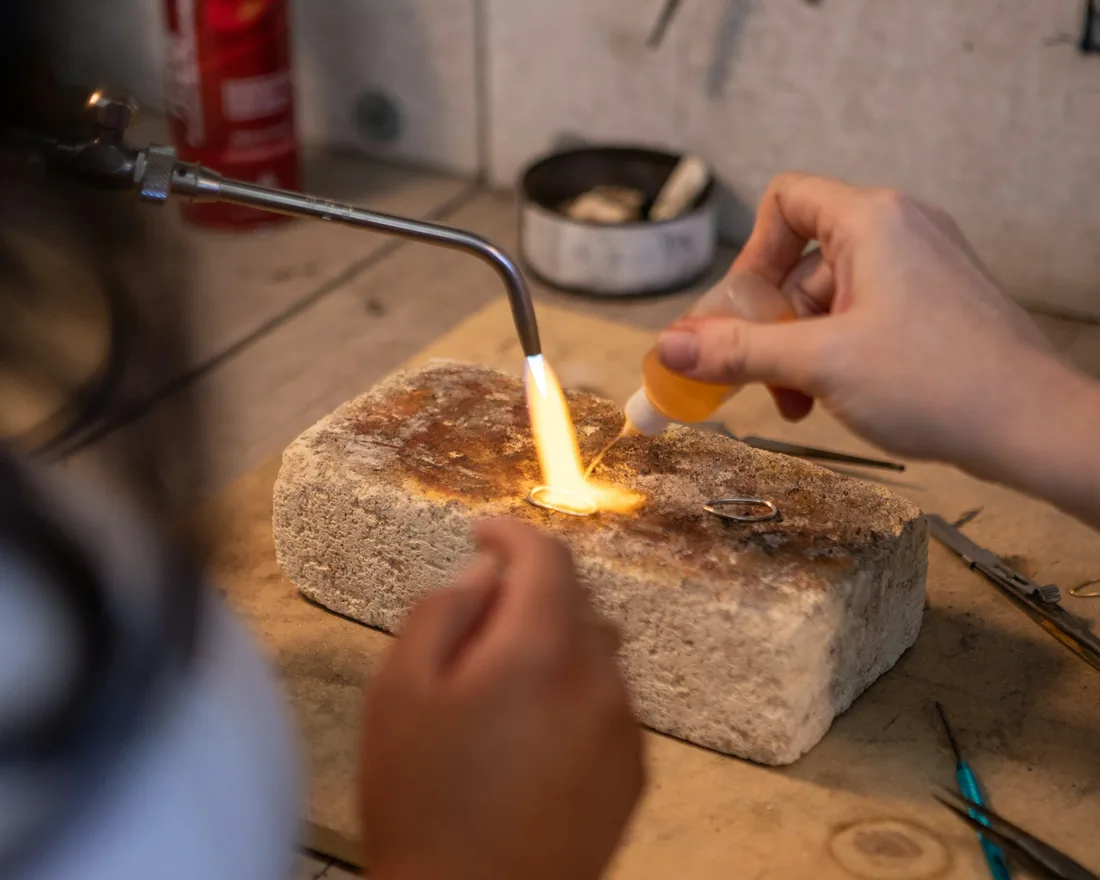
Qué hay dentro de un esmalte y por qué unos dejan pasar la luz
El esmalte para joyería es vidrio molido. Se parte de una frita —una mezcla de sílice, minio o compuestos de plomo en las fórmulas tradicionales, álcalis y bórax— fundida en bloque, enfriada bruscamente y triturada hasta obtener un polvo que se clasifica por tamaño de grano. Esa base incolora, llamada fondant, es el punto de partida de casi todas las gamas: los colores se obtienen añadiendo óxidos metálicos antes de la fusión.
La familia cromática de un taller es bastante previsible una vez se conoce el óxido responsable. El cobalto da azules profundos y muy estables; el cobre, turquesas y verdes que viran con facilidad; el hierro, ocres y ámbar; el manganeso, violetas y marrones; el oro coloidal, los rosas y granates que más cuesta cocer bien. El mismo óxido en distinta proporción y con distinta base produce resultados muy diferentes, de modo que las referencias de un fabricante rara vez son intercambiables con las de otro.
Transparente, opalescente, opaco
La transparencia no es una cualidad decorativa añadida al final: depende de si la masa vítrea contiene partículas capaces de dispersar la luz. El esmalte transparente está prácticamente libre de ellas y deja ver el metal; sobre cobre se apaga y se ensucia, sobre plata fina o sobre paillon de oro cobra profundidad. El opaco incorpora opacificantes —óxido de estaño, compuestos de titanio o de circonio, fluoruros— que forman microcristales y devuelven la luz antes de que llegue al fondo. El opalescente se sitúa entre ambos: su turbidez se desarrolla con el calor, por lo que una cocción corta lo deja casi transparente y una larga lo vuelve lechoso.
De ahí una regla práctica que evita sorpresas: los transparentes exigen un fondo impecable, porque amplifican cualquier arañazo, resto de decapado o mancha de óxido; los opacos perdonan más el soporte pero delatan el espesor irregular y las huellas de la espátula.
Granulometría y lavado
El grano condiciona la aplicación. Un polvo de malla gruesa se funde de forma desigual y deja burbujas; uno demasiado fino se apelmaza y retiene agua. Para tamizado en seco suele trabajarse en torno a 80 mesh; para aplicaciones finas por vía húmeda, con polvos más cerrados. Los esmaltes transparentes se lavan antes de usarlos: se agita el polvo en agua limpia, se deja decantar unos segundos y se retira el agua turbia, repitiendo hasta que sale clara. Esa fracción lechosa está formada por partículas finísimas que, si quedan en la pieza, cuecen como una neblina gris.
Preparación de la base de cobre y de plata
El metal no es un simple sostén. Su dilatación, su grosor y su limpieza determinan si la capa de vidrio quedará anclada o saltará al enfriarse. El cobre electrolítico de calidad para esmalte es el material de iniciación por excelencia: dócil, barato y con un coeficiente de dilatación compatible con la mayoría de fórmulas comerciales. Los grosores habituales van de 0,8 a 1,2 mm en piezas planas de pequeño formato; por debajo de 0,6 mm el alabeo se vuelve difícil de controlar y por encima de 1,5 mm el conjunto gana peso sin ventaja real.
En plata conviene distinguir la ley. La plata fina, de 999 milésimas, no contiene cobre y no genera la capa gris de óxido cuproso que ensucia los transparentes; es la elección lógica para trabajos donde el metal debe verse. La plata de 925 lleva cobre en la aleación y, con cada cocción, ese cobre migra a la superficie y produce la llamada capa de fuego, unas manchas grisáceas bajo el esmalte. Puede trabajarse, pero exige blanquear y recocer varias veces antes de esmaltar, o reservar la zona vista con esmaltes opacos.
Secuencia habitual antes del primer horneado
- Cortar y limar la pieza dejando los cantos rectos y sin rebabas: una arista viva deja el esmalte sin espesor y allí empiezan las saltaduras.
- Dar la forma —abombado, embutido ligero, dobleces— antes de esmaltar, nunca después.
- Recocer el metal para liberar tensiones de laminado y de corte, y dejar enfriar.
- Eliminar la cascarilla de óxido: baño de decapado en ácido sulfúrico diluido o, en talleres domésticos, una solución tibia de ácido cítrico o de sal y vinagre.
- Aclarar abundantemente con agua y neutralizar los restos de ácido.
- Desengrasar con un abrasivo suave —fibra sintética, pasta de piedra pómez— hasta que el agua moje la superficie de forma continua, sin formar gotas.
- Manipular la pieza por los cantos o con guantes limpios: las huellas dactilares se cuecen y se ven.
La prueba del agua continua es el mejor indicador de que el soporte está listo. Si el agua se retira formando islas, queda grasa y el esmalte se recogerá en esa zona durante la fusión, dejando un claro.
Tamizar, asentar y repartir el polvo
Hay dos maneras básicas de llevar el esmalte al metal, y casi todo el trabajo de taller combina ambas. En seco, el polvo cae desde un tamiz sobre la superficie previamente humedecida con un aglutinante muy diluido: goma tragacanto, adhesivo específico para esmalte o una solución acuosa ligera, aplicada con pincel plano o pulverizador. El aglutinante solo tiene que sujetar el grano hasta que el horno lo queme; en exceso deja residuos de carbono que cuecen en forma de puntos oscuros.
En húmedo, el polvo lavado se deposita con una espátula fina, un pincel cargado o una pipeta, y se asienta golpeando suavemente el borde de la pieza para que el agua suba a la superficie. Después se retira el exceso con el canto de un papel absorbente. Es el método obligado para el tabicado, para rellenos en champlevé y para cualquier trabajo con límites precisos.
Espesor y secado
Una capa útil es delgada: lo justo para que el metal deje de verse como metal, del orden de unas décimas de milímetro por cocción. Es preferible cocer tres capas finas que una gruesa. Las capas gruesas atrapan aire, se agrietan al enfriar y arrastran el color hacia tonos apagados.
Antes de entrar al horno, la pieza debe estar completamente seca. El agua residual hierve, levanta el polvo y deja cráteres. Bastan unos minutos sobre la boca del horno o encima de la mufla cerrada; cuando el polvo pasa de gris húmedo a un tono claro y mate, está listo.
El horno de mufla: temperaturas, tiempos y lectura de la pieza
La mufla de esmaltador es un horno pequeño de cámara cerámica con resistencias protegidas, que trabaja habitualmente entre 700 y 900 °C. Lo que se pide de él no es precisión de laboratorio sino estabilidad: que recupere rápido la temperatura al abrir la puerta y que el calor llegue de forma pareja a toda la cámara. Casi todos los hornos tienen puntos más calientes; conviene localizarlos con piezas de prueba y colocar siempre el trébede en la misma posición.
El régimen habitual para esmaltes de joyería se sitúa entre 780 y 850 °C, con permanencias cortas, de cuarenta segundos a dos minutos. La regla que ordena el trabajo es sencilla: se cuece primero lo que exige más temperatura. Los esmaltes llamados duros funden más alto, los blandos más bajo; si se coloca un blando en la primera capa y luego se sube el horno para el duro, el primero se quema y pierde color. Por eso las series se organizan de mayor a menor exigencia térmica, y los colores delicados —rojos y rosas al oro, ciertos opalescentes— se dejan para las últimas pasadas.
Tres estados que se reconocen a simple vista
- Sinterizado. El polvo se ha compactado pero conserva textura granulada, como azúcar prensado. La capa aún no es vidrio.
- Piel de naranja. La superficie brilla pero mantiene ondulaciones. Es el punto en que se detiene una capa intermedia si después vendrán más.
- Fusión plena. La superficie queda lisa y espejada, y el borde del esmalte forma un menisco suave contra el metal. Prolongar el calor a partir de aquí solo consigue que el esmalte se retire de los cantos y que los transparentes se oscurezcan.
El color de la pieza dentro de la cámara sirve de guía cuando no se confía en el termostato: hacia 750 °C el metal se ve rojo oscuro; hacia 850 °C, rojo anaranjado claro. El enfriamiento pide tanto cuidado como la subida. La pieza se retira, se deja perder el rojo sobre una placa refractaria y se cubre o se aleja de las corrientes; un enfriamiento brusco, sobre todo en piezas grandes o con contraesmalte, produce grietas finas que no siempre se ven hasta el pulido.
Champlevé, cloisonné y esmalte pintado
Las tres grandes familias de la esmaltería se distinguen por cómo se delimita el color sobre el metal, y cada una impone su propio ritmo de trabajo.
Esmalte campeado o excavado
En el champlevé el color se aloja en cavidades abiertas en el propio metal: rebajadas con buril y cincel en la tradición medieval, o mordidas químicamente en piezas actuales. El esmalte se rellena en varias cargas, porque al fundir pierde volumen y hunde el nivel. El trabajo termina cuando la superficie del vidrio queda a ras de los tabiques metálicos, que dibujan el contorno con un brillo distinto al del esmalte.
Esmalte tabicado
El cloisonné parte de la lógica inversa: en lugar de vaciar el metal, se levantan tabiques con cinta plana de plata fina o de oro, de unas décimas de milímetro de grosor, dobladas de canto siguiendo el dibujo. Los tabiques se fijan sobre una primera capa de esmalte ya cocida o mediante soldadura, y los compartimentos se rellenan en húmedo, celda por celda, con varias cocciones. Es la técnica que más pide de la mano: la cinta debe apoyar en toda su longitud, sin dejar un hueco por donde el esmalte de una celda pase a la vecina.
Esmalte pintado
La pintura sobre esmalte abandona los límites metálicos. Sobre un fondo ya cocido, normalmente blanco u oscuro, se trabaja con polvos finísimos molidos en aceite o agua y aplicados con pincel, y con pigmentos vitrificables que cuecen a temperaturas más bajas que el fondo. Cada matiz supone un paso por el horno, de modo que una pieza pequeña puede acumular ocho o diez cocciones breves. Dentro de esta familia, la grisalla construye el volumen aplicando blanco graduado sobre fondo negro, sin más color que la gradación de esa capa.
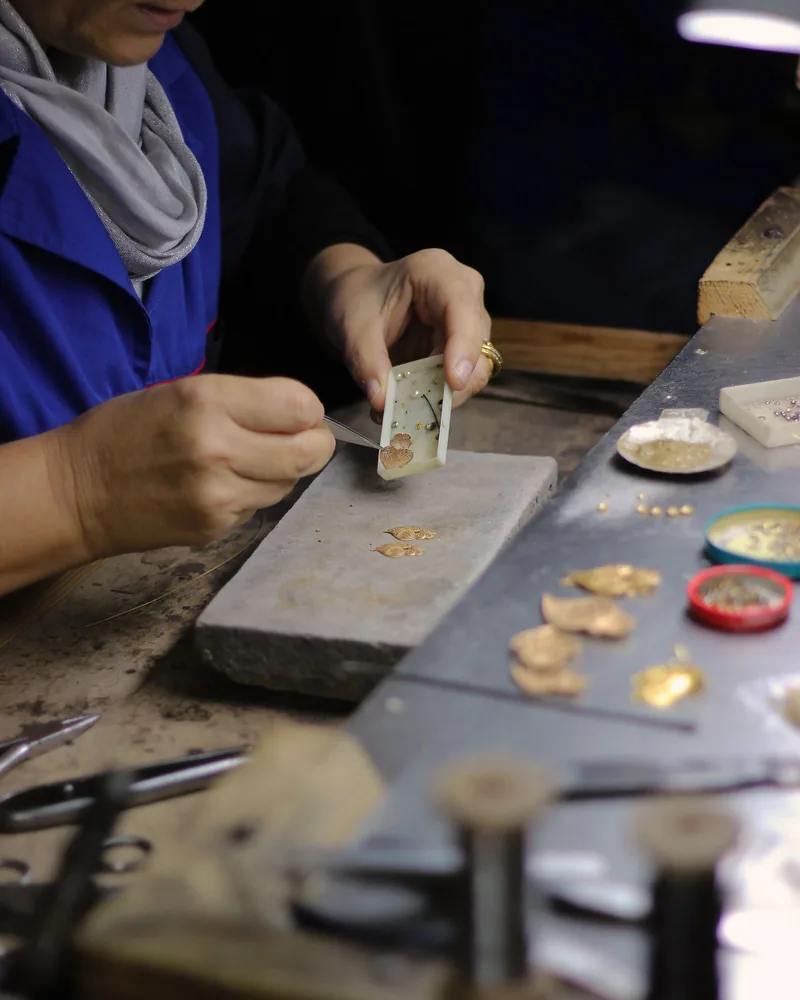
Contraesmalte y control del alabeo
El vidrio y el metal se dilatan de forma distinta y, sobre todo, se contraen de forma distinta al enfriar. Si una chapa lleva esmalte solo por una cara, la contracción del vidrio tira de esa cara y la pieza se curva; si la tensión supera la adherencia, el esmalte salta en escamas, a menudo días después de la última cocción.
El contraesmalte es la capa aplicada en el reverso para equilibrar ese tiro. No necesita ser bonito ni de un color concreto —muchos talleres reservan para ello las mezclas sobrantes, siempre que sean de dureza compatible— pero sí debe tener un espesor parecido al del anverso y cubrir de forma continua.
Prácticas que reducen el alabeo
- Cocer primero el contraesmalte y trabajar después la cara vista, o aplicar ambas capas y cocerlas a la vez con la pieza sobre soportes de punta.
- Mantener el equilibrio de espesores cocción a cocción: si el anverso lleva tres capas, el reverso no puede quedarse en una.
- Abombar ligeramente las chapas planas de cierto tamaño; una superficie curva resiste mucho mejor la tensión que una plana.
- Usar esmaltes de la misma gama en ambas caras, para que los coeficientes de dilatación no trabajen en contra.
- Enfriar despacio y sin corrientes, y no manipular la pieza hasta que pueda tocarse con la mano.
- En piezas grandes, aumentar el grosor de la chapa antes que el número de capas de esmalte.
Desbaste, lijado y pulido
Salvo que se busque el brillo directo de horno, la pieza terminada pasa por un proceso de nivelación. El objetivo es dejar el esmalte a ras de los tabiques o de los bordes metálicos y eliminar las ondulaciones de la fusión, sin adelgazar tanto la capa que aparezca el metal.
El desbaste se hace en húmedo con piedra de carburo de silicio o alundum, siempre con agua abundante: el polvo de esmalte en seco es sílice fina y no debe respirarse. A continuación se recorre una serie de abrasivos cada vez más cerrados —en torno a 220, 400, 600 y 1000— cambiando el sentido del movimiento en cada paso, de modo que las rayas del abrasivo anterior se vean y se borren por completo antes de continuar. Entre grano y grano conviene aclarar la pieza y secarla: una partícula gruesa arrastrada al siguiente paso deja un surco que obliga a retroceder.
Tras el lijado la superficie queda mate y homogénea. A partir de ahí hay dos caminos. El acabado mate se conserva y se protege, y muchas piezas contemporáneas se quedan ahí. El brillo puede recuperarse por vía mecánica, con pastas de pulir finas y ruedas de fieltro o algodón, con cuidado en los cantos, o por vía térmica: una reentrada breve al horno a temperatura de fusión, de veinte a cuarenta segundos, que refunde la superficie y devuelve el espejo. Ese recocido final aporta un brillo que ninguna pasta iguala, pero también puede volver a ondular la superficie recién nivelada y redondear los bordes del esmalte, así que se decide pieza a pieza.
Defectos frecuentes y a qué responden
Casi todos los fallos del esmalte tienen una causa identificable y repetible. Anotar lo que ocurre en cada hornada —temperatura, tiempo, capa, color— convierte un accidente en información útil.
- Burbujas y cráteres abiertosAire o humedad atrapados: capa demasiado gruesa, pieza no seca del todo, exceso de aglutinante o polvo sin lavar. También aparecen cuando el metal conserva restos de decapante en un poro.
- Saltaduras y escamas que se desprendenTensión mal compensada: falta de contraesmalte, espesores desiguales entre caras, enfriamiento brusco o esmaltes de dilatación incompatible.
- Grietas finas en redChoque térmico o capa excesiva. En piezas con tabiques, también una cavidad rellenada de una sola vez en lugar de en cargas sucesivas.
- Zonas grises o turbias bajo un transparenteÓxido de cobre en la aleación de plata de 925, decapado incompleto o restos de la fracción fina que debía eliminarse en el lavado.
- Puntos negros aisladosCascarilla del horno, partículas del trébede o polvo del taller depositado sobre la capa húmeda antes de cocer.
- Color apagado o quemadoExceso de temperatura o de tiempo, orden de cocción equivocado —un esmalte blando sometido después al régimen de uno duro— o demasiadas recocciones acumuladas.
- Esmalte retirado de los cantosArista viva sin redondear, capa demasiado corta en el borde o fusión prolongada que hace subir el vidrio hacia el centro.
- Contorno de los tabiques emborronadoCinta mal asentada que deja un canal por debajo, o relleno demasiado líquido que desborda antes de secar.
Trabajar con la mufla sin sobresaltos
Un horno de esmaltador concentra tres riesgos que conviene tratar por separado: calor radiante, polvo mineral y productos químicos de limpieza del metal. Ninguno es exótico, pero todos se subestiman cuando el taller es pequeño y está en casa.
- Situar el horno sobre una base incombustible, con espacio libre alrededor y lejos de estanterías, disolventes y papel.
- Comprobar la instalación eléctrica antes de conectar: un horno pequeño consume lo que varios electrodomésticos juntos y debe tener su propio circuito y toma de tierra.
- Ventilar la sala. Los esmaltes emiten vapores durante la fusión, especialmente los que contienen plomo o fluoruros; lo razonable es extracción sobre la boca del horno o, como mínimo, ventilación cruzada permanente.
- Usar guantes largos resistentes al calor y gafas de protección con filtro para mirar el interior de la cámara.
- Manejar la pieza con horquilla o pinzas largas y disponer siempre de una placa refractaria libre donde depositarla al salir.
- Tamizar el polvo seco con mascarilla contra partículas finas y limpiar la mesa en húmedo, nunca soplando ni barriendo en seco.
- Lijar y desbastar siempre bajo agua, y no dejar secar los residuos de esmalte en el fregadero.
- Guardar los ácidos de decapado etiquetados, en recipiente cerrado y con ventilación; verter siempre el ácido sobre el agua y no al revés.
- No dejar la mufla encendida sin vigilancia y esperar a que se enfríe antes de limpiar la cámara.
- Mantener separados el material de esmalte y el espacio doméstico: ni comida ni bebida sobre el banco de trabajo.
Qué se publica en Skatoge
Skatoge es un proyecto informativo independiente dedicado exclusivamente al esmalte al fuego sobre metal. Lo que se publica aquí son textos de lectura: explicaciones de proceso, descripciones de técnica, tablas de referencia sobre temperaturas y granulometrías, listas de comprobación para antes y después del horno y análisis de defectos con sus causas probables.
El material se organiza por etapas del trabajo, tal como se suceden en el banco: materia prima, preparación del soporte, aplicación, cocción, técnicas decorativas, control de tensiones, acabado y seguridad. Cada bloque puede leerse por separado, aunque casi todos los problemas de esmaltería se explican mirando la etapa anterior.
- Descripciones de procesos de taller y de la secuencia de decisiones que los acompaña.
- Criterios para elegir soporte, esmalte y régimen de cocción según el tipo de pieza.
- Guías de diagnóstico de defectos habituales.
- Vocabulario técnico y equivalencias entre denominaciones tradicionales y las usadas en catálogos actuales.
- Pautas de trabajo seguro con horno, polvos y baños de decapado.
No se venden materiales ni herramientas, no hay cursos ni encargos, y el sitio no funciona como catálogo de ningún taller. Es una lectura de consulta, sin registro y sin cuentas de usuario.
Escribir al proyecto
Si detectas un error en un texto, quieres matizar una descripción a partir de tu propia experiencia de taller o echas en falta un tema dentro del esmalte al fuego, el correo es la única vía de contacto del proyecto.
Skatoge
[email protected]
Los mensajes se leen y se responden cuando procede. No hay formularios, ni suscripciones, ni boletín: escribir es una decisión voluntaria de quien envía el correo.